 kr
3상 AC 모터: 적층 코어, 스택 압력 및 프레임이 성능을 결정하는 방법
공장 냉각수 펌프의 75kW 3상 모터는 큰 소리로 고장나는 일이 거의 없습니다. 표류합니다. 베어링 진동은 18개월 동안 1.2mm/s에서 3.5mm/s로 증가하고, 한 단계는 다른 두 단계보다 4% 더 많은 전류를 끌어오고, 권선은 시운전 시보다 8도 더 뜨겁게 작동합니다. 모터가 베이스플레이트에서 들어올려질 때쯤에는 권선이 손상되지 않은 경우가 많습니다. 손상은 로터 코어, 초기 되감기 후 클램핑 압력을 잃은 스택 또는 처음부터 동심원이 아닌 에어 갭에서 시작되었습니다.
3상 AC 모터는 전기적으로 단순하고 기계적으로 까다롭습니다. 이론은 두 페이지에 맞습니다. 드라이브가 15년 동안 작동할지 5년 동안 작동할지 결정하는 것은 프레임 내부의 하드웨어(적층 등급, 스택 압력, 에어 갭 균일성, 절연 시스템, 베어링 배열 및 냉각 경로)입니다.
짧은 대답: 120도 간격으로 떨어진 3개의 전류가 일정한 크기의 회전 자기장을 생성하기 때문에 3상 모터가 지정됩니다. 따라서 기계는 커패시터, 원심 스위치 및 보조 권선 없이 부하 상태에서 시작됩니다. 효율성 등급, 토크 밀도, 소음 및 서비스 수명을 포함한 그 이후의 모든 것은 공급 장치 자체가 아닌 코어 스택, 로터, 프레임 및 냉각 회로에 의해 결정됩니다.
3상 모터의 시동 및 작동 원리
3상 권선 세트는 고정자 주위로 전기적으로 120도 간격으로 배치되어 있습니다. 시간적으로 120도 떨어진 전류를 3상에 공급하면 개별 맥동 장은 폴 쌍으로 나누어진 선 주파수에서 회전하는 일정한 크기의 하나의 필드가 됩니다. 이것이 자체 시작의 전체 원칙입니다. 자기장은 사이클 중에 절대 붕괴되거나 역전되지 않기 때문에 로터는 꾸준한 스위핑 플럭스를 확인하고 정지 상태에서 토크를 발생시킵니다.
동기 속도는 공급 장치와 권선에 의해 고정됩니다. 정격 속도는 라인 주파수를 극 수로 나눈 120배와 같습니다. 50Hz에서는 2극의 경우 3,000rpm, 4극의 경우 1,500rpm, 6극의 경우 1,000rpm입니다. 60Hz에서 동일한 권선은 3,600, 1,800 및 1,200rpm을 제공합니다. 회전자는 회전자 전류를 유도하기 위해 자기장 뒤로 미끄러져야 하기 때문에 항상 약간 느리게 작동하며 유도 전류는 농형 기계에서 토크를 생성합니다.
동기 속도
50Hz에서 2극은 3,000rpm, 4극은 1,500rpm, 6극은 1,000rpm을 제공합니다. 주파수와 속도 변화를 정비례로 변경합니다.
슬립
슬립 equals synchronous speed minus rotor speed, divided by synchronous speed. Standard induction motors run at 0.5 to 3 percent at rated load; a four-pole machine turning 1,470 rpm sits at 2 percent.
토크 마진
범용 설계는 고정된 회전자에서 대략 150~200%의 정격 토크를 제공하고 고장 시 200~250%를 제공하므로 부하가 걸린 펌프나 컨베이어를 라인에서 직접 시작할 수 있습니다.
3단계가 성과를 거두는 이유
사이클 전체에서 일정한 토크, kW당 활성 물질 감소, 도체당 전류 감소, 시동 스위치나 커패시터가 마모되지 않습니다.
고정자와 회전자 스택: 실제 효율성이 설정되는 곳
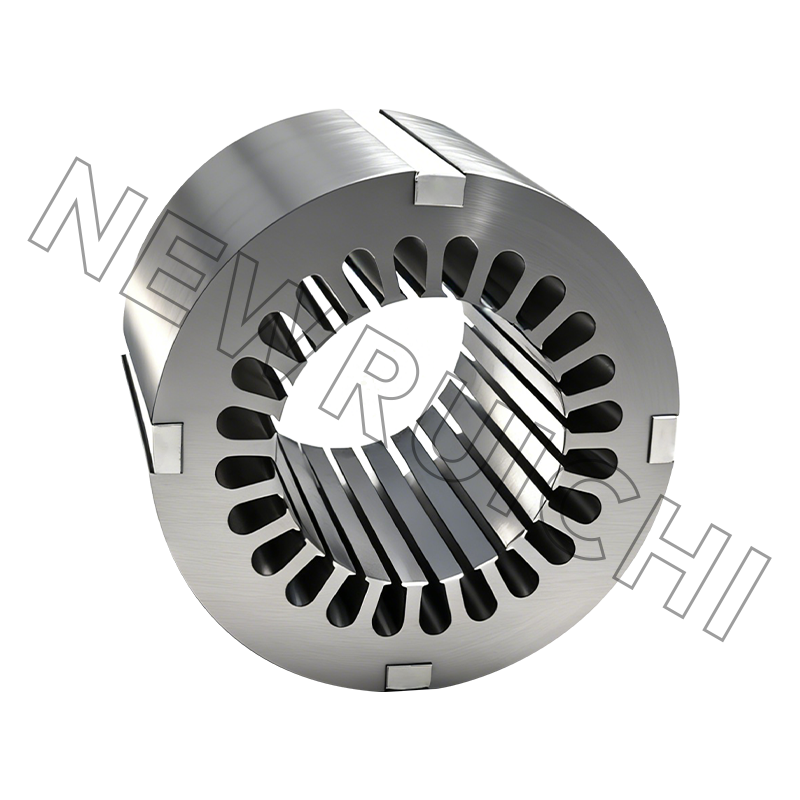
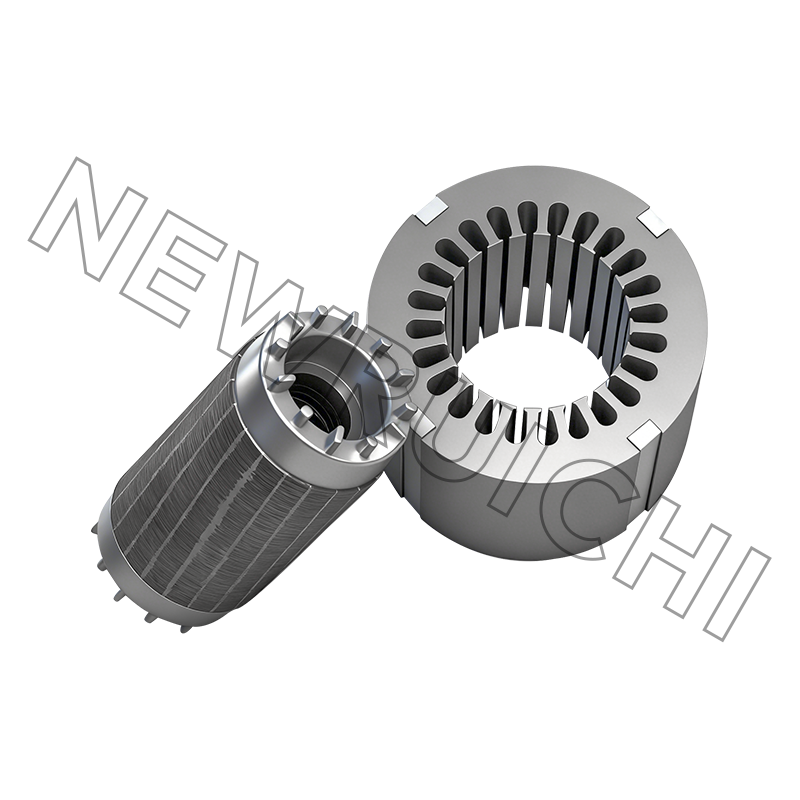
전기 설계로 천장이 결정됩니다. 라미네이션 스택은 완성된 기계가 얼마나 가까이 도달하는지를 결정합니다. 0.35mm 고급 무방향성 실리콘강으로 제작된 고정자 코어는 일반적으로 동일한 자속 밀도에서 0.50mm 표준 재료에 비해 코어 손실을 15~25% 줄입니다. 하지만 게이지가 얇을수록 비용이 더 많이 들고 다이 간극이 적은 블랭크이며 툴링 유지 관리의 약점을 보완합니다.
모든 접합 방법은 조립 비용과 손실 및 강성을 비교하기 때문에 시트 접합 방법은 등급만큼 중요합니다.
- 연동: 시트에 펀칭된 딤플 또는 더브테일은 인접한 라미네이션을 함께 잠급니다. 빠르며 경화되지는 않지만 인터록으로 인해 코어 손실이 약 1~3% 증가하는 국지적 단락이 발생합니다.
- 접착 본딩: 코팅된 시트는 압력을 가하여 경화되어 라미네이션을 전기적으로 절연된 상태로 유지합니다. 이는 적층 계수를 향상시키고 진동과 가청 소음을 줄입니다.
- 레이저 또는 TIG 용접: 낮은 열 입력과 높은 처리량, 대형 프레임에 일반적입니다. 용접 이음새와 열 영향 영역은 국부적인 손실을 추가하므로 이음새 배치 및 개수는 용접공에게 맡기지 않고 지정됩니다.
- 클리트, 키 바 또는 관통 볼트: 현장에서 코어를 다시 쌓거나 수리해야 하는 경우에 사용됩니다.
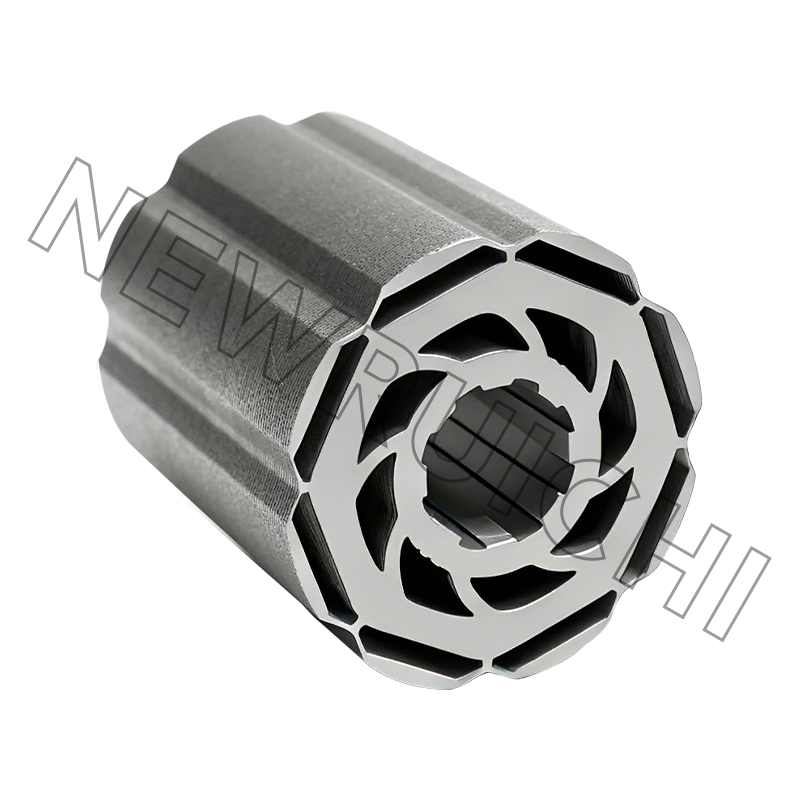
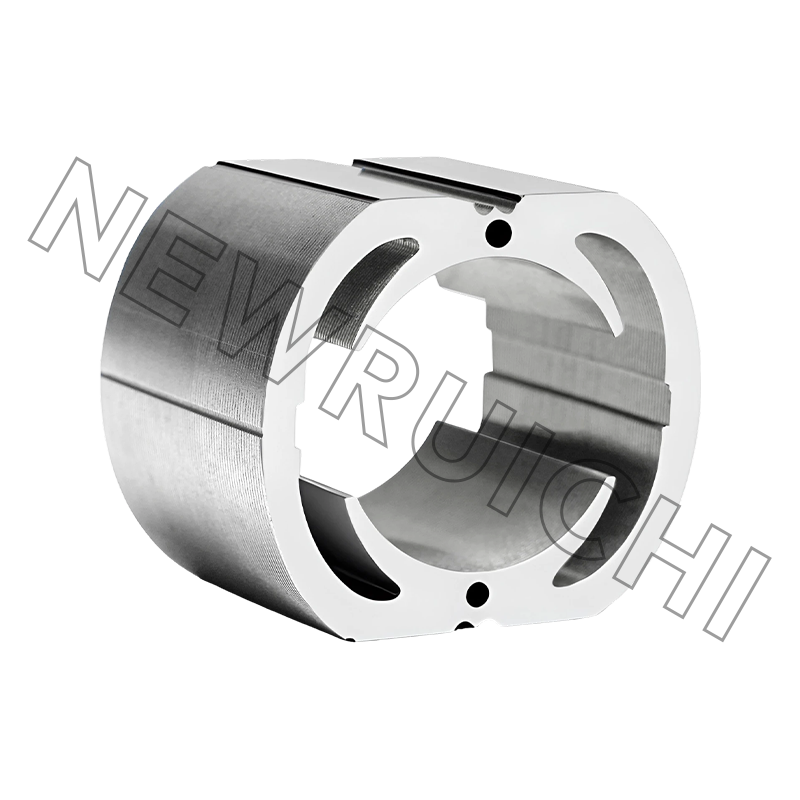
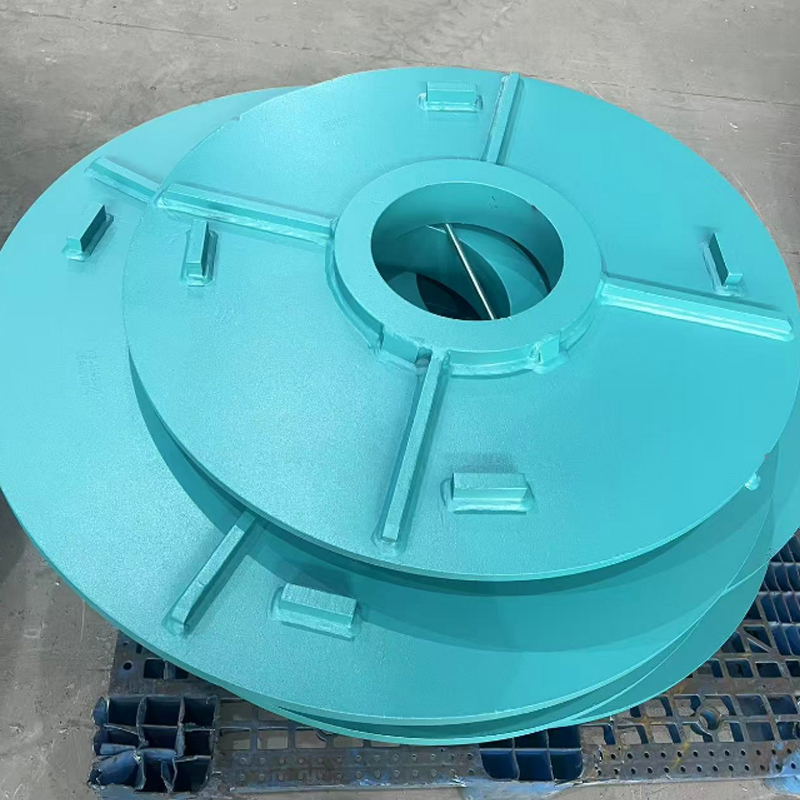
들어오는 검사는 일반적으로 0.05mm 미만의 버 높이, 0.95~0.97 사이의 적층 계수, 공칭의 10% 이내 에어 갭 균일성, 절연 코팅을 깨뜨리지 않고 두 배의 라인 주파수에서 스택 노래를 멈출 수 있을 만큼 충분히 단단한 층간 압력 등 네 가지 숫자로 요약됩니다. 느슨한 스택은 나중에 코어 손실 증가, 소음 증가, 최악의 경우 라미네이션 간 초조화 등으로 나타납니다. 적층 형상과 실행 동작 사이의 연결은 이 가이드에서 더 자세히 다룹니다. 고정자 코어 적층 .
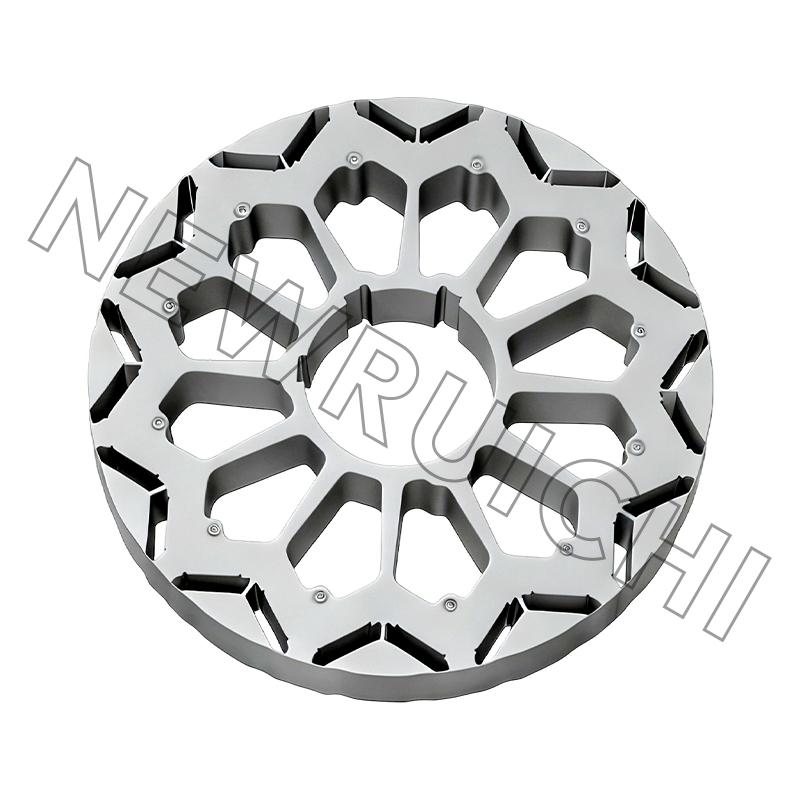
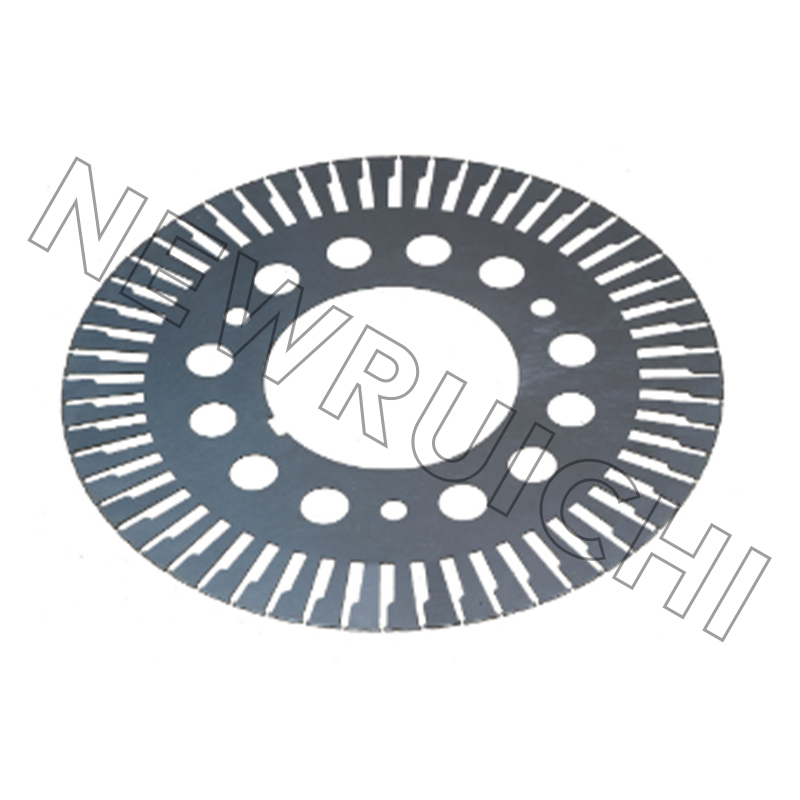 AC 모터 고정자 및 회전자 적층 AC 모터는 현대 산업 시스템의 핵심 역할을 하며, 고정자 및 회전자 코어의 성능은 모터 효율성, 신뢰성 및 무부하 성능에 직접적인 영향을 미칩니다. 제품보기 →
단상과 3상: 실제 비교
대부분의 선택 논거는 선호도보다는 몇 가지 측정 가능한 차이로 귀결됩니다.
손실 분석: 명판 뒤의 숫자
데이터시트에는 하나의 효율성 수치가 인용되어 있습니다. 서비스 중에는 5개의 손실 구성 요소가 와트를 공유하며 모터 주문 후에도 그 중 일부만 영향을 받을 수 있습니다.
그 중 2개는 드로잉 단계에서 결정됩니다. 코어 손실은 강철 등급, 시트 두께 및 적층 결합 방식에 따라 달라집니다. 표유 하중 손실은 슬롯 형상, 공극 및 스택 표면의 품질에 따라 달라집니다. 불특정 코어를 수용하는 구매자는 총 손실의 불특정 32%를 감수하는 것입니다.
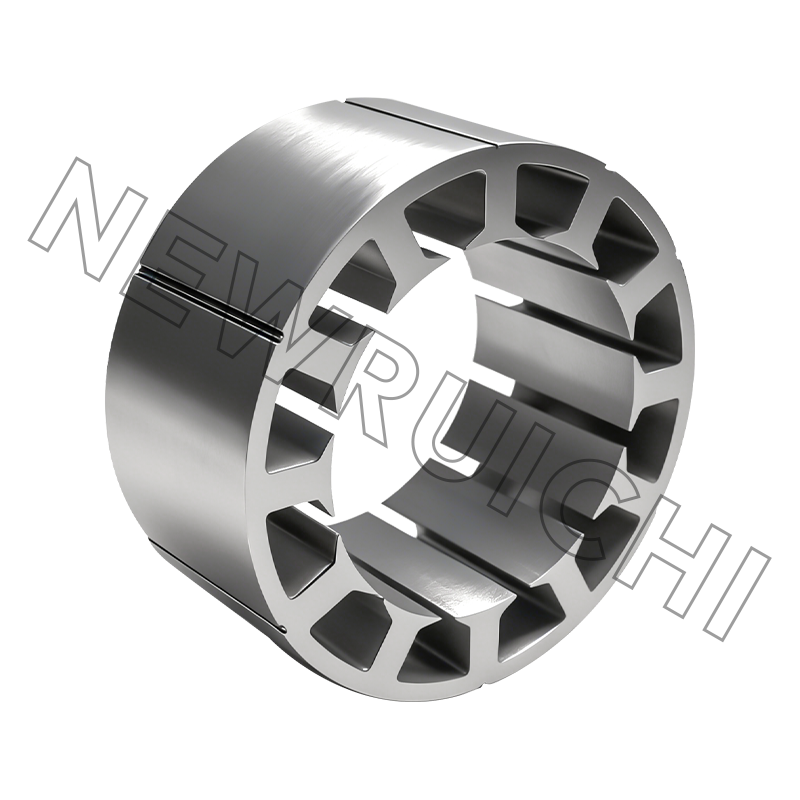
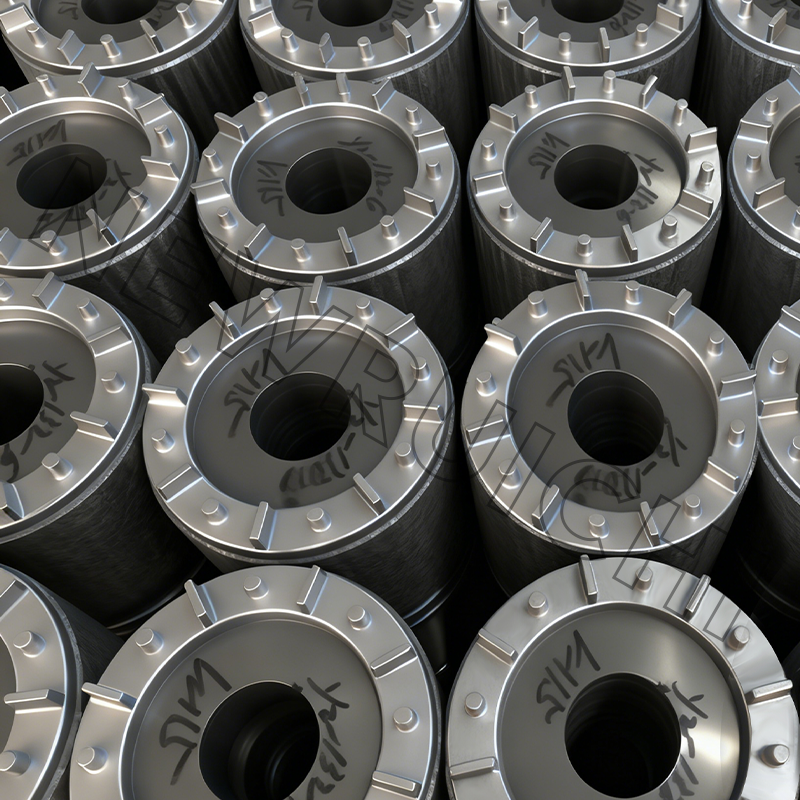 인터록 적층 코어 당사의 Interlock 적층 코어는 고급 기술을 사용하여 제조되며 용접 및 접착제가 없는 디자인을 특징으로 하여 생산 효율성을 향상시키는 동시에 성능을 보장합니다. 제품보기 →
3상 모터가 작동하는 곳
설치 기반은 볼륨이 어디에 있는지를 보여주며, 볼륨은 어떤 기계적 기능이 표준이고 어떤 것이 특수인지를 결정합니다.
- 펌프 및 팬: 34%
- 압축기: 18%
- 컨베이어 및 자재 취급: 15%
- 공작기계 및 금속 가공: 12%
- HVAC 및 냉동: 11%
- 해양, 풍력, 광업 및 기타: 10%
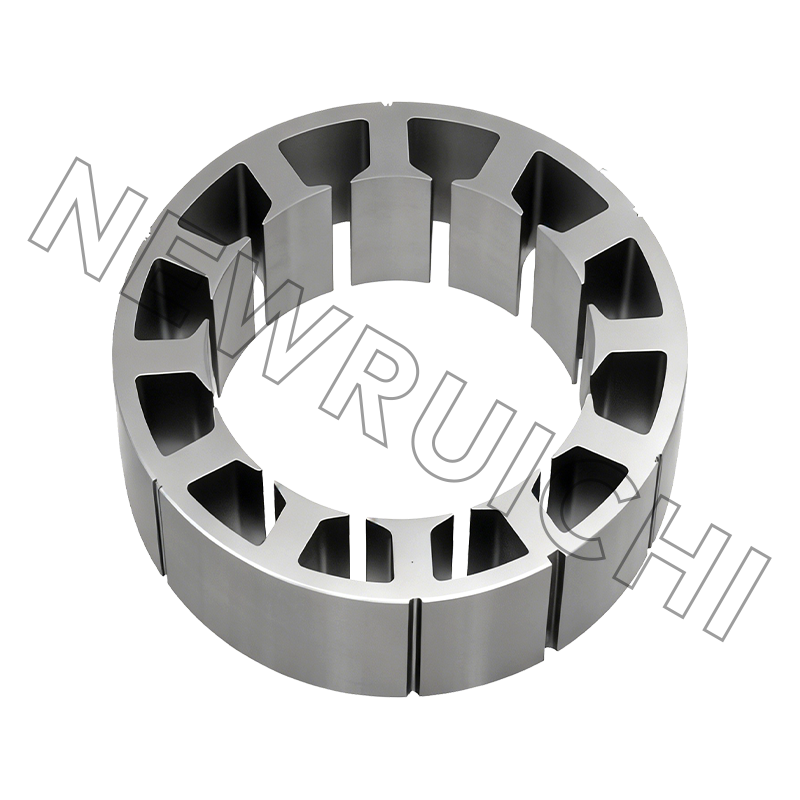
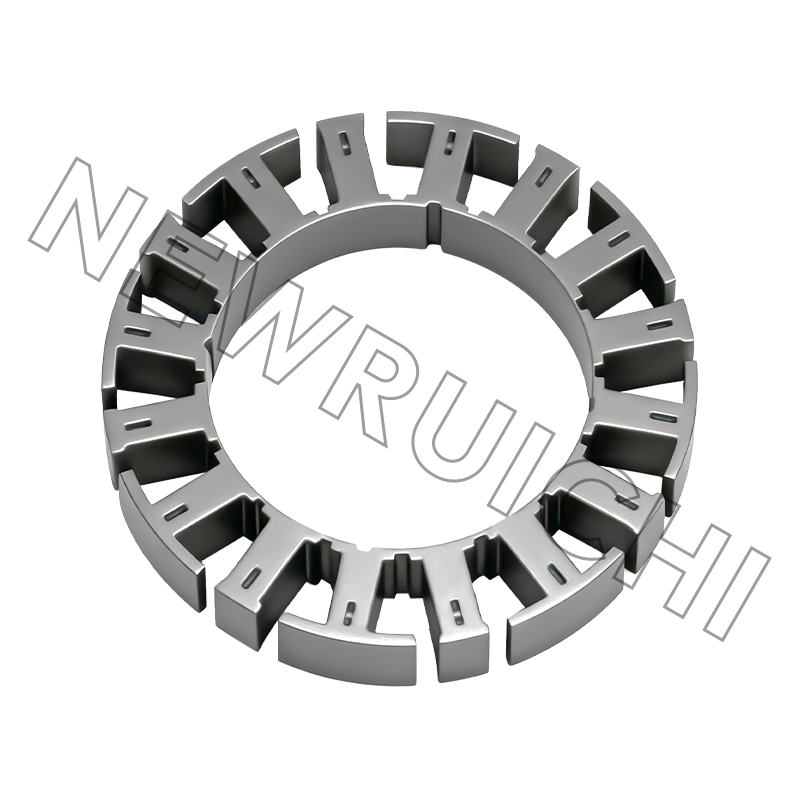
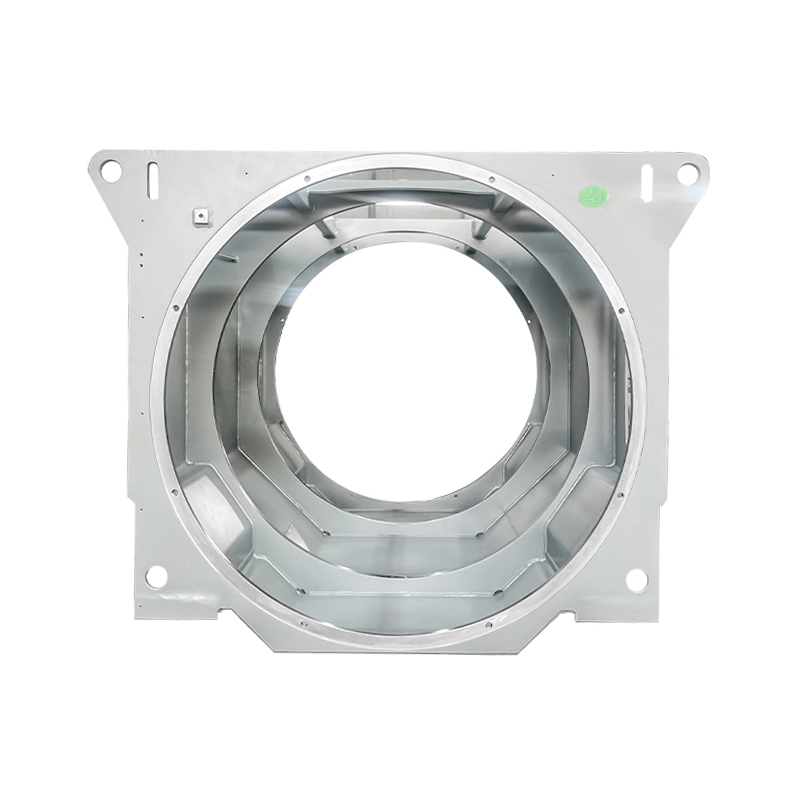
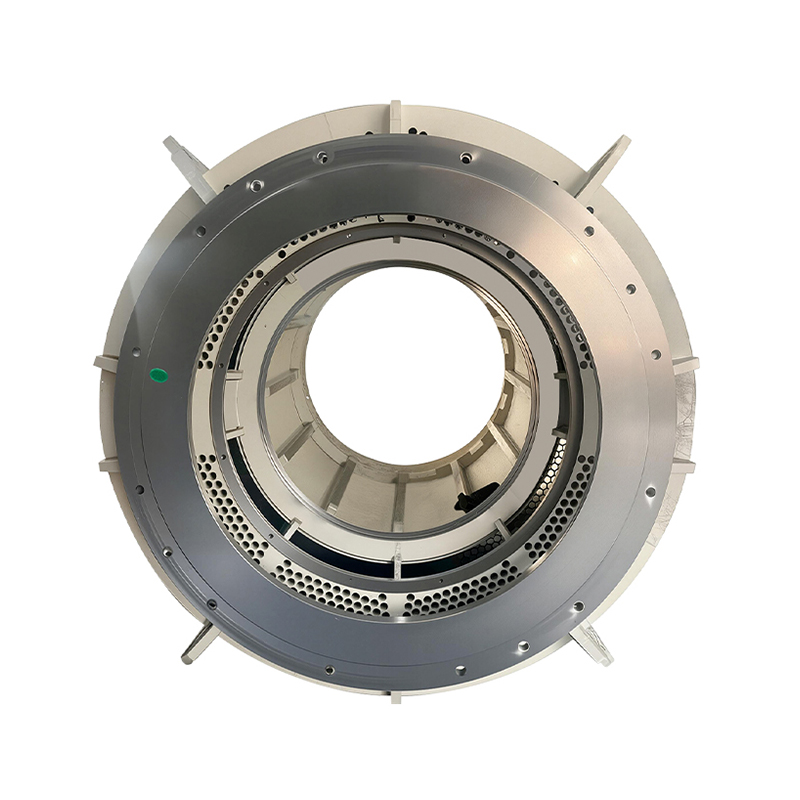
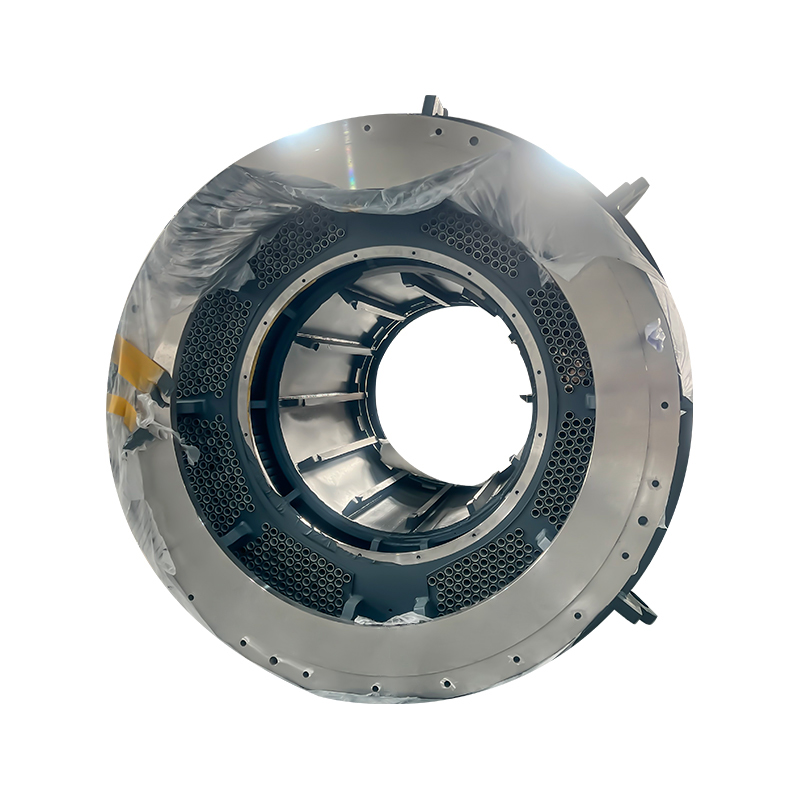
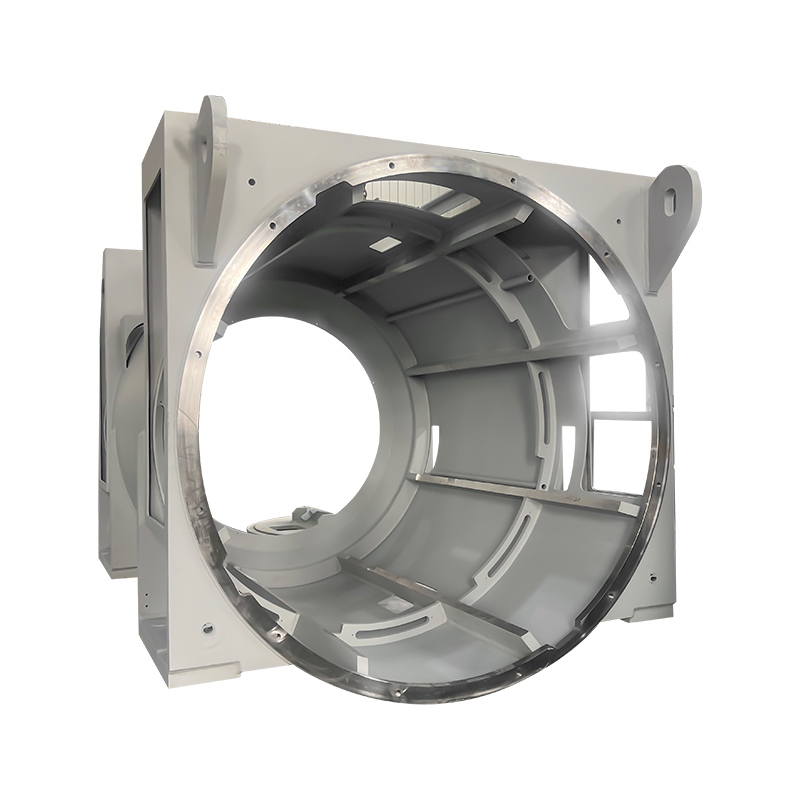
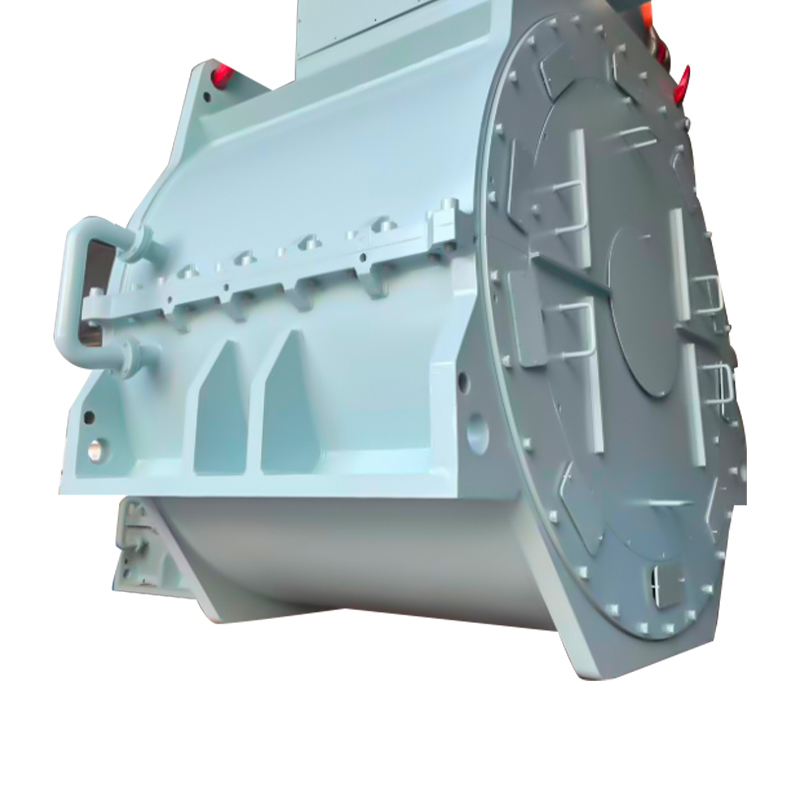
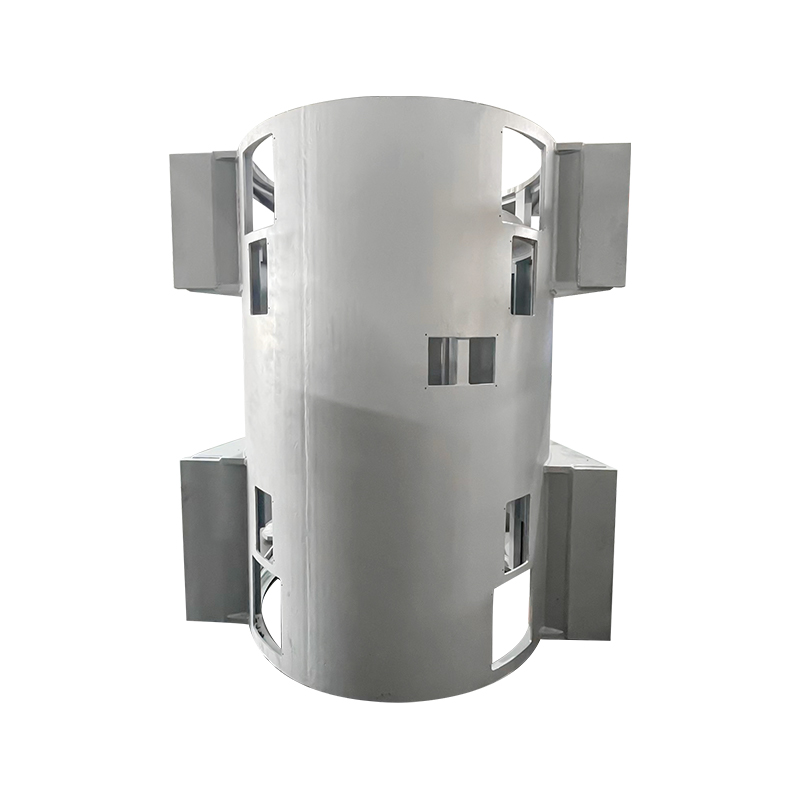
각 임무는 주택에 대해 서로 다른 요구 사항을 제시합니다. 범용 펌프 모터에는 견고한 풋 장착과 깨끗한 냉각 경로만 있으면 됩니다. 풍력 터빈 발전기 베이스, 고전압 산업 기계 또는 수냉식 해양 장치에는 용접 후 변형이 제어되고 부식 방지가 정의되었으며 염수 분무 또는 연속 부분 부하 작동을 견딜 수 있는 냉각 장치가 있는 용접 박스 프레임이 필요합니다. 이는 전기적 문제이기 이전에 제조 문제입니다.
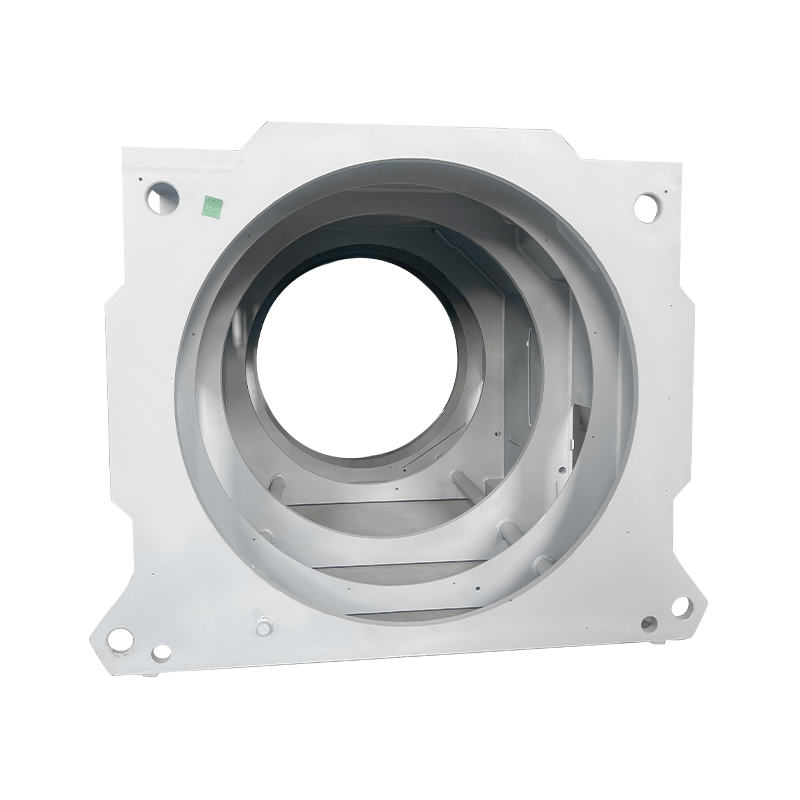 산업용 용접 박스형 모터 베이스 I. 기본 개념 및 포지셔닝 제품보기 →
선택 순서 및 회수
이러한 단계를 통해 작업하면 복구할 수 있는 것보다 더 높은 효율 등급을 구매하는 모터 조달 시 가장 큰 비용이 발생하는 실수를 방지할 수 있습니다.
1단계: 의무 정의
연속적 또는 간헐적, 부하 토크 곡선, 시간당 시동, 주변 온도, 고도 및 VFD의 속도 제어 여부.
2단계: 프레임 크기 조정
15~25%의 작업 여유를 두고 정격 토크를 구동 부하에 맞추십시오. 안전을 위한 대형화는 부분 부하 시 역률을 희생시키며 신뢰성을 거의 확보하지 못합니다.
3단계: 효율성 등급 설정
IE3은 대부분의 시장에서 기본입니다. IE4는 연간 약 4,000시간 이상의 실행 시간을 통해 프리미엄을 얻습니다.
4단계: 코어 지정
적층 등급, 시트 두께, 적층 방법 및 적층 길이. 효율성 주장이 뒷받침되거나 조용히 포기되는 곳입니다.
5단계: 인클로저 및 냉각 확인
IP 등급, 냉각 방법, 해양 또는 해상 작업에 대한 부식 등급 및 프레임을 교체하지 않고 수리할 수 있는지 여부.
회수 확인: kWh당 0.12 USD로 연간 6,000시간을 작동하는 75kW 4극 모터는 95.0% 효율로 약 473,700kWh를 소비합니다. 95.4%로 전환하면 약 2,000kWh, 즉 연간 약 240달러가 절약됩니다. 96.0%로 전환하면 약 4,900kWh, 즉 연간 590달러가 절약되며, 이는 일반적으로 연속 사용 시 3~5년 이내에 상환됩니다. 2교대 근무에서는 동일한 업그레이드에 10년이 걸릴 수 있으며 IE3 프레임의 더 나은 코어는 일반적으로 더 현명한 지출입니다.
감사를 받는 유지 관리 및 규정 준수 사항
효율성 표준, 진동 제한 및 용접 품질 시스템은 서류 작업과 하드웨어가 일치해야 하는 세 가지 영역입니다.
- 효율성 및 등급: IEC 60034-30-1은 IE 클래스를 정의하고 IEC 60034-1은 등급 기준을 설정합니다. 클래스 B 온도 상승이 있는 클래스 F 단열재는 열 마진을 구매하는 일반적인 방법으로 남아 있습니다.
- 진동: ISO 20816-1은 승인 테스트에 대한 이전 ISO 10816 제한을 대체합니다. 구역 A와 B 경계는 시운전 중 기준입니다.
- VFD 작업 시 샤프트 전류: 비구동 측의 절연 베어링과 샤프트 접지 링이 대형 드라이브에서 1년 이내에 베어링을 손상시키는 홈을 방지합니다.
- 절연 저항: IEEE 43 지침은 정격 전압 kV당 1메그옴에 1메그옴을 더한 값으로 최소값을 설정하며 섭씨 40도로 수정됩니다.
- 용접 프레임 및 구조: ISO 9001, 자동차 및 트랙션 공급 장치에 대한 IATF 16949, ISO 14001과 결합된 ISO 3834 용접 품질 요구 사항은 구매자가 현재 견적과 함께 요청하는 문서를 다루고 있습니다.
- 부식 방지: 해양 및 해양 하우징은 페인트 브랜드가 아닌 코팅 사양 및 표면 처리에 따라 생사를 결정합니다.
분기별 진동 판독값, 연간 온도 측정, 각 정지 시 절연 저항, 오프라인으로 전환할 수 없는 모든 드라이브의 모터 전류 특성 분석 등 간단한 추세 프로그램을 통해 대부분의 정보를 초기에 포착할 수 있습니다.
실용적인 결론은 3상 모터가 시스템이고 마모, 노래짐, 과열 또는 에너지 낭비를 일으키는 부품은 기계적이고 야금적이라는 것입니다: 코어, 프레임, 에어 갭, 베어링 및 냉각 경로. 전기 등급과 함께 적층 등급, 시트 두께, 적층 방법 및 프레임 구성을 지정하는 구매자는 명판 효율성이 공장 바닥과의 접촉에도 견딜 수 있는 기계를 얻습니다.
실리콘 강철에서 스탬핑된 라미네이션, 완성된 코어 및 용접 프레임을 거쳐 완성된 체인이 바로 우리의 제품입니다. 제조 능력 새로운 디자인을 위한 샘플 수준 프로토타입 제작과 기존 프로그램에 대한 대량 공급을 중심으로 구성됩니다.
귀하의 이메일 주소는 공개되지 않습니다. 필수 필드는 *로 표시됩니다.
 Email: [email protected]
[email protected]
[email protected]
 전화/전화:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
